


Стружколомающая геометрия пластин: выбор по типу обработки и условиям
Стружколомающая геометрия — рельеф на передней поверхности твердосплавной пластины, который управляет формой и направлением стружки. Это не просто «канавка» — это точно рассчитанная система выступов, порогов и углублений, оптимизированная для конкретных сочетаний глубины резания, подачи и обрабатываемого материала. Правильный выбор стружколома — это разница между безопасным автоматическим производством и опасной «косой» из нержавеющей стали, намотавшейся вокруг шпинделя.
Зачем нужен стружколом
При резании металла непрерывно образуется стружка. Её форма и длина критически важны:
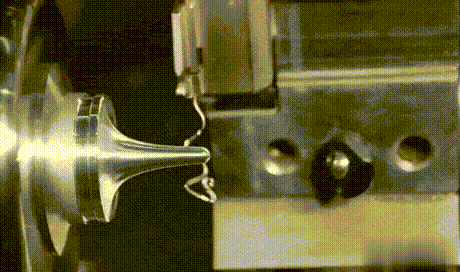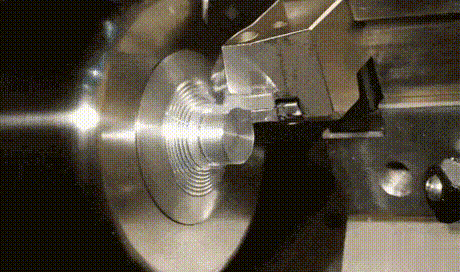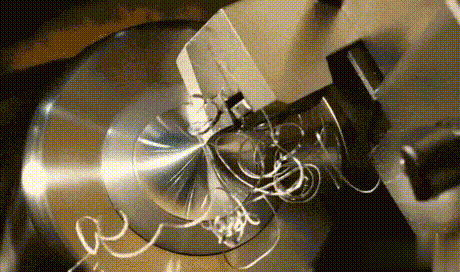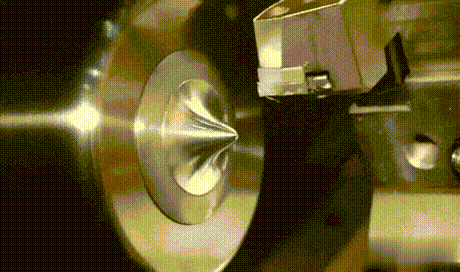
- Сливная стружка (длинная, непрерывная) — наматывается на деталь и инструмент, опасна для оператора, нарушает автоматический цикл, царапает обработанную поверхность
- Дроблёная стружка (короткие завитки, «запятые») — легко эвакуируется транспортёром, безопасна, не повреждает поверхность
- Мелкая крошка (слишком дроблёная) — засоряет СОЖ, абразивно изнашивает направляющие
Стружколом «ломает» стружку двумя механизмами: изгиб (стружка упирается в выступ стружколома) и удар (о стенку обрабатываемого отверстия или о заготовку). Правильная рабочая зона стружколома обеспечивает дробление в широком диапазоне режимов.
Типы стружколомов: R, M, F
Производители режущего инструмента обозначают свои стружколомы фирменными кодами, но придерживаются общего принципа: в обозначении зашифрована область применения. Три базовые категории:
- R (Rough) — черновой: большие ap и fn, тяжёлые условия
- M (Medium) — получистовой: широкий универсальный диапазон
- F (Finish) — чистовой: малые ap и fn, высокое качество поверхности
Черновой стружколом (R — Rough)
Черновой стружколом предназначен для операций с максимальным съёмом металла в тяжёлых условиях.
Характеристики чернового стружколома
- Широкая рабочая зона: большие ap (2–10 мм) и fn (0,3–0,8 мм/об)
- Глубокий и широкий рельеф передней поверхности — формирует толстую стружку, направляет её в сторону от детали
- Усиленный передний угол (часто отрицательный) — прочная кромка
- Высокие силы резания — требует жёсткой системы
- Плохо работает при малых ap и fn: стружка не дробится (режим вне рабочей зоны)
Когда использовать черновой стружколом
- Первичное обдирочное точение поковок и отливок
- Снятие литейной и кузнечной корки
- Максимальный съём припуска за минимум проходов
- Прерывистое резание при черновом точении
Получистовой стружколом (M — Medium)
Наиболее универсальная геометрия. Получистовой стружколом покрывает большинство производственных задач.
Характеристики получистового стружколома
- Широкая рабочая зона: ap 0,5–5 мм, fn 0,1–0,5 мм/об
- Умеренный рельеф передней поверхности — баланс между прочностью и остротой
- Работает как при черновых, так и при получистовых режимах
- Хорошо дробит стружку среднего диапазона толщины
- Стандартный выбор при отсутствии чётко выраженных требований к R или F
Когда использовать получистовой стружколом
- Получистовые операции — основная область применения
- Профильное точение со сменой направления подачи
- Серийное производство, где один инструмент делает несколько переходов
- При неопределённости с оптимальными режимами — начинайте с M
Чистовой стружколом (F — Finish)
Чистовой стружколом оптимизирован для финишных операций с требованиями к высокому качеству поверхности.
Характеристики чистового стружколома
- Узкая рабочая зона: малые ap (0,1–1 мм) и fn (0,05–0,2 мм/об)
- Острая режущая кромка с положительным передним углом — низкие силы резания
- Тонкий, точный рельеф — обеспечивает дробление тонкой стружки
- Хрупкая геометрия — не для черновых операций (выкрашивание)
- Высокое качество обработанной поверхности
Когда использовать чистовой стружколом
- Чистовое и финишное точение с требованиями Ra ≤ 3,2 мкм
- Тонкостенные детали: минимальная нагрузка на деталь
- Точная размерная обработка после предварительного прохода
- Обработка нержавеющих и вязких материалов на чистовых режимах
Рабочая зона стружколома
Каждый стружколом эффективен в определённом диапазоне сочетаний ap и fn — это называется «рабочей зоной» или «окном» стружколома. Производители обычно публикуют графики рабочих зон в каталогах.
Если вы работаете вне рабочей зоны стружколома:
- ap и fn слишком малые → стружка тонкая и лёгкая, не дробится, образуются «косы»
- ap и fn слишком большие → стружка перегружает стружколом, возможно выкрашивание
Практический вывод: при выборе режимов сначала определите стружколом (R/M/F), затем работайте строго в рекомендованном производителем диапазоне ap и fn для этого стружколома.
Стружколом и обрабатываемый материал
Свойства стружки принципиально различаются для разных материалов, поэтому стружколомы оптимизируются не только по R/M/F, но и под группы материалов:
| Материал (ISO) | Характер стружки | Трудность дробления | Рекомендация |
|---|---|---|---|
| Конструкционные стали (P) | Вязкая, длинная | Средняя | Стандартные M/R стружколомы для стали |
| Нержавеющие стали (M) | Очень вязкая, тягучая | Высокая | Специальные стружколомы для ISO M, острая геометрия |
| Чугун (K) | Хрупкая, крошится сама | Минимальная | Стружколом некритичен; важнее твёрдость пластины |
| Алюминий (N) | Пластичная, липкая | Высокая (BUE) | Полированная кромка, острая геометрия, без стружколома или крупные канавки |
| Жаропрочные сплавы (S) | Жёсткая, короткая | Средняя | Специальные стружколомы для HRSA |
| Закалённые стали (H) | Мелкая, горячая | Минимальная | Стружколом некритичен (CBN/керамика) |
Обозначения у разных производителей
Стандарта на обозначения стружколомов нет — каждый производитель использует собственную систему. Однако все стараются отразить тип в коде:
| Тип | Dormer Pramet | JXTC | Sandvik (пример) |
|---|---|---|---|
| Чистовой (F) | SF, NF | GF, BF | -MF, -FF |
| Получистовой (M) | FM, RM | GM, BM | -MM, -PM |
| Черновой (R) | OR, SR | GR, KR | -RR, -PR |
Если стружколом обозначен нетипично (без R/M/F), всегда обращайтесь к каталогу производителя — там указаны рабочие зоны и рекомендации по применению.
Все сменные токарные пластины в каталоге STI Store снабжены технической документацией с указанием типа стружколома.
Диагностика по форме стружки
Форма стружки — главный «индикатор» правильности выбора стружколома и режимов резания:
| Форма стружки | Причина | Решение |
|---|---|---|
| Длинная «коса» (сливная) | fn или ap слишком малые для данного стружколома | Увеличить fn и/или ap; выбрать стружколом с более «узким» рельефом (F) |
| Спираль / C-образная | Оптимальный режим | Ничего не менять |
| Короткие сломанные завитки | Хорошее дробление | Норма |
| Игольчатая / крошка | fn слишком малая, наклёп (нержавеющая) | Увеличить fn; выбрать специальный стружколом для ISO M |
| Синяя / фиолетовая стружка | Перегрев — слишком высокая Vc | Снизить Vc; добавить СОЖ |
| Серебристая с блеском | Нормальная температура при правильном охлаждении | Норма |
| Налипает на кромку (BUE) | Слишком низкая Vc при обработке вязких материалов | Увеличить Vc; улучшить охлаждение |
Сводная таблица стружколомов
| Параметр | F — Чистовой | M — Получистовой | R — Черновой |
|---|---|---|---|
| ap, мм | 0,1–1,0 | 0,5–5,0 | 2,0–12,0 |
| fn, мм/об | 0,05–0,2 | 0,1–0,5 | 0,3–0,8 |
| Передний угол | Положительный (острый) | Умеренный | Нейтральный / отрицательный |
| Прочность кромки | Низкая | Средняя | Высокая |
| Силы резания | Низкие | Средние | Высокие |
| Ra поверхности | Лучший результат | Средний | Не критично |
| Применение | Чистовое, тонкостенные детали | Большинство операций | Черновое, тяжёлые условия |
FAQ: частые вопросы о стружколомах
- Почему нержавеющая сталь так плохо дробит стружку?
- Аустенитные нержавеющие стали (AISI 304/316) обладают высокой вязкостью и склонностью к наклёпу. Стружка пластична и легко вытягивается в длинные тягучие «косы». Стандартные стружколомы для P-группы (сталь) не справляются — нужны специальные геометрии для ISO M с более агрессивным рельефом и острой кромкой. Также помогает увеличение fn: более толстая стружка лучше дробится.
- Можно ли использовать чистовой стружколом для чернового прохода, если нет другого?
- Крайне не рекомендуется. Чистовой стружколом имеет хрупкую острую кромку, не рассчитанную на нагрузки чернового прохода. При первом же ударе или большой ap — выкрашивание. Лучше временно снизить ap и fn до рабочей зоны чистового стружколома или дождаться нужного инструмента.
- Стружколом обозначен «GM» у одного производителя и «BM» у другого — они эквивалентны?
- По типу — да (оба получистовые, Medium). По геометрии — не обязательно. Рабочая зона, форма рельефа, передний угол могут заметно отличаться. При замене инструмента другого бренда всегда сверяйтесь с каталогом нового производителя и проведите несколько тестовых проходов для подтверждения стружкодробления на ваших режимах.
- Как определить нужный стружколом, если нет опыта?
- Начните с M (получистового) — он наиболее универсален. Оцените стружку: если образуются длинные «косы» — переходите к F (более острая геометрия при малых режимах) или увеличивайте fn. Если стружка перегружает инструмент или слышны удары — переходите к R. Большинство производителей также публикуют онлайн-рекомендаторы инструмента с автоматическим подбором геометрии.
- Почему стружка нормально дробилась, а потом перестала?
- Три наиболее вероятные причины: (1) износ стружколома — рельеф сточился, потерял остроту; (2) изменение партии материала — другой HB или химсостав; (3) изменение режимов кем-то из операторов. Проверьте состояние кромки (замените пластину), уточните материал и восстановите зафиксированные режимы.
Подберите пластины с нужной стружколомающей геометрией
В каталоге STI Store представлены токарные пластины с черновыми, получистовыми и чистовыми стружколомами для всех групп материалов, пластины для отрезки и канавок и пластины для нарезания резьбы.
Дополнительно: керамические пластины для высокоскоростного точения чугунов и жаропрочных, пластины CBN для закалённых сталей, пластины для снятия грата и расточные резцы. Наличие на складе, доставка по России и Казахстану.
-
 Распродажа металлорежущего инструмента
-
Твердосплавные пластины
-
Пластины для точения
-
Пластины для фрезерования
-
Сменные пластины к сверлам
-
Пластины для отрезки и обработки канавок
-
Пластины для нарезания резьбы
-
Пластины для нарезания резьбы (резьбофрезерование)
-
Кубический нитрид бора
-
Сменные пластины для снятия грата
-
Сменные пластины для долбяка
-
Керамические пластины
-
-
Фрезы со сменными пластинами
-
Фрезы монолитные твердосплавные по металлу
-
Резьбофрезы
-
Токарный инструмент
-
Минирезцы
-
Станочная и инструментальная оснастка
-
Измерительный инструмент
-
Полотна для ленточных пил
-
Сверла по металлу
-
Метчики для нарезания резьбы
-
Метрические метчики основной шаг 60° (М)
-
Метрические метчики мелкий шаг 60° (MF)
-
Трубные цилиндрические метчики 55° (G)
-
Дюймовые метчики крупный шаг 60° (UNC)
-
Дюймовые метчики мелкий шаг 60° (UNF)
-
Трапецеидальные метчики 30° (TR)
-
Метрические метчики под проволочные вставки (EGM)
-
Дюймовые трубные конические метчики 60° (NPT)
-
Вентильные метчики 60° (VG)
-
Панцирные трубные метчики 80° (Pg)
-
-
Расходные материалы для плазменной резки
-
Плашки
-
Смазывающие охлаждающие жидкости
-
Запасные части для фрез и резцов
-
Инструменты Jonnesway
-
Knipex
-
Отвeртки
-
Ремкомплекты
-
Шарнирно-губцевый инструмент
-
Электромонтажный инструмент
-
Режущий инструмент
-
Ударно-рычажный инструмент
-
Биты и битодержатели
-
Ключи
-
Специальный инструмент
-
Динамометрический инструмент
-
Головки торцевые, трещотки и аксессуары
-
Наборы инструмента и системы его хранения
-
Зажимной инструмент
-
Металлорежущий инструмент
-


Задать вопрос
